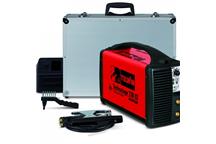
Dobór przecinarki plazmowej powinien wynikać z rodzaju materiału, jego grubości, oczekiwanej jakości krawędzi oraz liczby elementów wykonywanych w ciągu zmiany. Innego urządzenia potrzebuje mobilna ekipa montażowa, innego warsztat realizujący krótkie serie, a jeszcze innego zakład wykorzystujący stół CNC w produkcji powtarzalnej.
Moc źródła jest ważna, ale nie powinna być jedynym kryterium. O wydajności całego procesu decydują również cykl pracy, jakość sprężonego powietrza, rodzaj palnika, dostępność materiałów eksploatacyjnych i możliwość integracji z automatyką.
Na czym polega cięcie plazmowe?
Cięcie plazmowe wykorzystuje skoncentrowany łuk plazmowy, który topi metal, a strumień gazu usuwa stopiony materiał ze szczeliny cięcia. Technologia jest stosowana do obróbki materiałów przewodzących prąd elektryczny, między innymi stali konstrukcyjnej, stali nierdzewnej i aluminium. Do jej najważniejszych zalet należą szybkość, możliwość cięcia materiałów o różnej grubości oraz stosunkowo łatwa mechanizacja procesu. Nowoczesne przecinarki plazmowe mogą pracować ręcznie lub jako źródła zintegrowane ze stołami CNC.
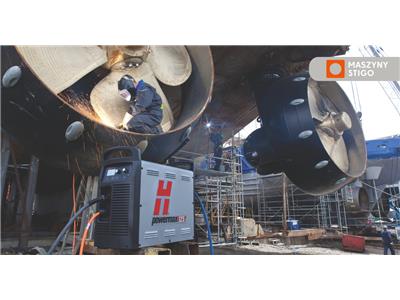
Przed wyborem urządzenia warto określić:
- rodzaj i grubość najczęściej ciętego materiału
- maksymalną grubość występującą w produkcji
- liczbę detali wykonywanych podczas jednej zmiany
- wymaganą jakość i powtarzalność krawędzi
- miejsce wykonywania pracy
- potrzebę cięcia ręcznego, maszynowego lub żłobienia
- możliwości instalacji elektrycznej i układu sprężonego powietrza
Przecinarka do prac montażowych i serwisowych
W pracach terenowych najważniejsze są mobilność, prosta obsługa i odporność na zmienne warunki. Urządzenie powinno być dostosowane do dostępnego zasilania oraz możliwe do wygodnego transportowania między stanowiskami. Przy cięciu doraźnym maksymalna wydajność nie zawsze jest najważniejsza. Większe znaczenie mogą mieć niewielka masa, długi przewód palnika i możliwość pracy z agregatem prądotwórczym. W miejscach bez instalacji pneumatycznej przydatne bywają modele ze zintegrowaną sprężarką.
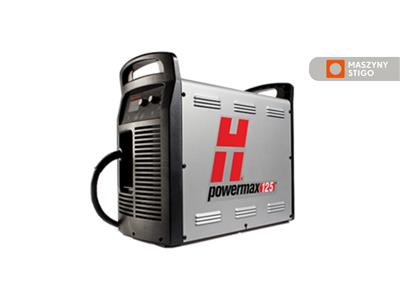
Do takich zastosowań przeznaczone są przede wszystkim ręczne systemy, w tym urządzenia z rodziny Powermax. Dobierając konkretny model, należy sprawdzić nie tylko deklarowaną grubość odcięcia, ale przede wszystkim zakres zalecany dla cięcia jakościowego. Maksymalna zdolność odcięcia opisuje sytuacje sporadyczne i nie powinna być podstawą planowania codziennej produkcji.
Urządzenie do warsztatu i krótkich serii
Warsztat realizujący zróżnicowane zlecenia potrzebuje przede wszystkim elastyczności. Jednego dnia urządzenie może być wykorzystywane do cienkich arkuszy, a kolejnego do grubszych profili, napraw lub żłobienia spoin. W takim środowisku warto zwrócić uwagę na:
- zakres obsługiwanych natężeń prądu
- możliwość szybkiej zmiany trybu pracy
- dostępność palników i akcesoriów specjalnych
- prostotę wymiany materiałów eksploatacyjnych
- długość cyklu pracy przy wymaganym amperażu
- łatwość prowadzenia palnika po szablonie lub prowadnicy
Istotny jest również zapas wydajności. Przecinarka pracująca stale na granicy swoich możliwości może szybciej zużywać materiały eksploatacyjne i częściej wymagać przerw. Nie oznacza to jednak, że zawsze należy wybierać najmocniejszy model. Zbyt duże źródło może być droższe w zakupie i eksploatacji, a jego możliwości pozostaną niewykorzystane.
Produkcja seryjna wymaga powtarzalności
W przypadku dużej liczby podobnych elementów lepszym rozwiązaniem jest zwykle palnik maszynowy zintegrowany ze stołem CNC. Sterowanie numeryczne umożliwia zachowanie stałej trajektorii, prędkości oraz kolejności cięcia. Na powtarzalność procesu wpływa jednak cały układ, a nie tylko źródło plazmy. Znaczenie mają konstrukcja stołu, sterowanie wysokością palnika THC, system napędowy, oprogramowanie CAD/CAM, skuteczność odciągu oraz prawidłowe parametry przebijania i cięcia. Przy produkcji seryjnej warto analizować:
- czas przebicia i cięcia pojedynczego detalu
- jakość krawędzi w całej serii
- szerokość szczeliny cięcia
- ilość żużla wymagającego usunięcia
- trwałość dysz i elektrod
- czas przestojów związanych z wymianą materiałów eksploatacyjnych
- możliwość automatycznego doboru parametrów
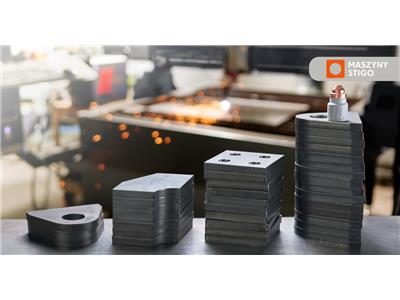
Źródło o wysokiej mocy nie poprawi wydajności, jeśli stół CNC nie zapewni stabilnego prowadzenia palnika albo proces będzie często przerywany z powodu kolizji, zużycia części lub niewłaściwej jakości powietrza.
Grubość materiału a moc przecinarki
Każda przecinarka ma kilka parametrów dotyczących grubości materiału. Najczęściej są to zalecana grubość cięcia jakościowego, maksymalna grubość cięcia oraz zdolność odcięcia. Wartości te nie są równoważne. Jeśli określona grubość blachy występuje codziennie, powinna mieścić się w zakresie cięcia jakościowego. Zapewnia to lepszą krawędź, większą prędkość i bardziej przewidywalne zużycie materiałów eksploatacyjnych. Maksymalną zdolność urządzenia należy traktować jako możliwość wykorzystania okazjonalnego.
Trzeba również uwzględnić strukturę produkcji. Sporadyczne cięcie grubszej blachy nie zawsze uzasadnia zakup najmocniejszego urządzenia. Czasem korzystniejsze jest dobranie systemu do dominującej części zleceń i zlecanie nietypowych operacji na zewnątrz.
Cykl pracy ma znaczenie przy dłuższym cięciu
Cykl pracy określa, jak długo urządzenie może pracować przy danym obciążeniu bez konieczności przerwy na chłodzenie. Parametr ten jest szczególnie ważny w produkcji seryjnej i podczas wykonywania długich cięć. W warsztacie, w którym pomiędzy operacjami występują naturalne przerwy na pomiar, trasowanie i zmianę detalu, niższy cykl pracy może być wystarczający. Na stole CNC lub przy rozkroju dużych arkuszy ograniczenia urządzenia będą znacznie bardziej odczuwalne.
Porównując modele, należy sprawdzić, dla jakiego natężenia i temperatury otoczenia podano cykl pracy. Sama wartość procentowa, bez warunków pomiaru, nie pozwala rzetelnie ocenić przydatności urządzenia.
Jakość sprężonego powietrza wpływa na efekt cięcia
Powietrze dostarczane do przecinarki powinno mieć odpowiednie ciśnienie, przepływ i czystość. Wilgoć, olej oraz zanieczyszczenia mogą destabilizować łuk plazmowy, pogarszać jakość krawędzi i przyspieszać zużycie dyszy oraz elektrody.
Dlatego przy doborze przecinarki trzeba równocześnie sprawdzić wydajność kompresora, stan instalacji pneumatycznej oraz sposób filtracji i osuszania powietrza. Jest to szczególnie ważne podczas pracy ciągłej i w środowisku o dużej wilgotności. Niewystarczający kompresor może powodować spadki ciśnienia, nawet jeśli jego parametry nominalne wydają się odpowiednie. Należy uwzględnić rzeczywistą wydajność przy wymaganym ciśnieniu oraz zapotrzebowanie innych urządzeń podłączonych do tej samej instalacji.
Materiały eksploatacyjne są częścią kosztu produkcji
Dysza, elektroda, osłona, pierścień zawirowujący i inne elementy palnika zużywają się podczas pracy. Ich stan wpływa na stabilność łuku, szerokość szczeliny oraz geometrię krawędzi. Zużyta dysza może zwiększyć liczbę poprawek, nawet jeśli sama przecinarka działa prawidłowo.
Koszt urządzenia należy więc rozpatrywać razem z ceną i dostępnością materiałów eksploatacyjnych. Odpowiednie części do plazmy Hypertherm dobiera się do modelu przecinarki, rodzaju palnika, amperażu i wykonywanego procesu. Części przeznaczone do cięcia ręcznego mogą różnić się od elementów stosowanych na stole CNC lub podczas żłobienia.
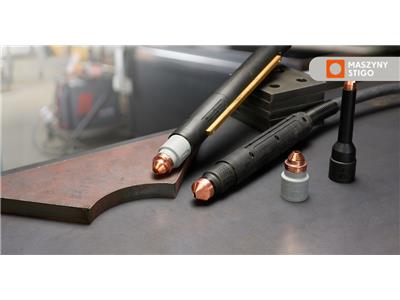
W zakładzie produkcyjnym warto prowadzić ewidencję trwałości materiałów eksploatacyjnych. Pozwala ona ustalić koszt cięcia jednego detalu i wychwycić nieprawidłowości wynikające z jakości powietrza, niewłaściwych parametrów albo błędów operatora.
Jak podjąć ostateczną decyzję?
Dobór przecinarki plazmowej najlepiej rozpocząć od analizy rzeczywistych detali. Warto zebrać informacje o materiałach, grubościach, długości cięcia, wymaganej jakości i wielkości partii. Następnie można określić potrzebny amperaż, cykl pracy, typ palnika oraz sposób sterowania. Jeżeli urządzenie ma być wykorzystywane w kilku różnych procesach, pomocne będą próby wykonane na reprezentatywnych elementach. Podczas testu należy ocenić nie tylko prędkość, ale też jakość krawędzi, ilość żużla, łatwość przebijania, zużycie części i czas przygotowania stanowiska.
Dobra przecinarka plazmowa nie jest po prostu urządzeniem o najwyższej mocy. To system dopasowany do dominującego rodzaju produkcji, infrastruktury zakładu i oczekiwanej jakości. W pracach montażowych priorytetem może być mobilność, w warsztacie elastyczność, a w produkcji seryjnej powtarzalność, automatyzacja i przewidywalny koszt wykonania detalu.
- Autor:
- Maszyny STIGO
- Dodał:
- STIGO Sp. z o.o.
 RSS
Czytaj także
-

Czy aplikacje zdalnego monitoringu są bezpieczne?
Przemysł 4.0 to integracja maszyn i systemów w sposób pozwalający na gromadzenie wszelkich danych o produkcji, infrastrukturze i wyrobach...
-
Kluczowa rola wycinarek laserowych w obróbce metali
www.automatyka.plWycinarki laserowe zrewolucjonizowały przemysł obróbki metali, oferując niezwykłą precyzję i efektywność. Dowiedz się, dlaczego są one...
-
-

-
-
-